

一、设备简介:
1.1 功能介绍:
用于软包锂离子方形电芯。通过扫电芯二维码对其边电压、电压和内阻数据绑定,并对OCV2的K值不良和扫码不良自动挑出功能(兼容OCV1和OCV2测试,一键转换)具备数据绑定上传MES系统或内部数据库等功能,可满足多种工况需求。
吸塑盘转移时不存在一次吸取两盘问题。整摞电芯上料,空吸塑盘自动叠放,整摞下料。
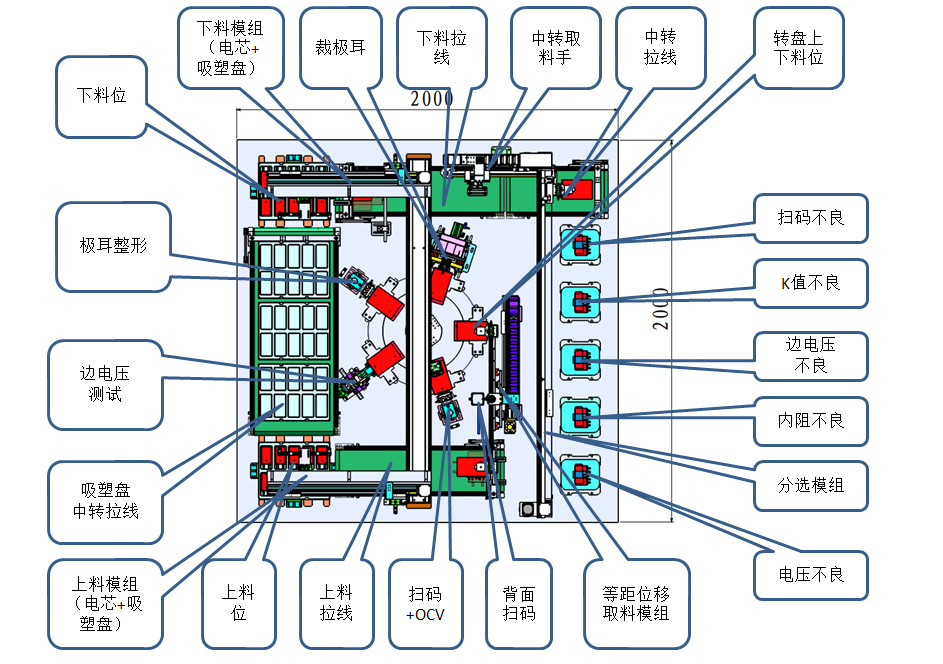
1.2设备布局图:
1.3工艺流程图:
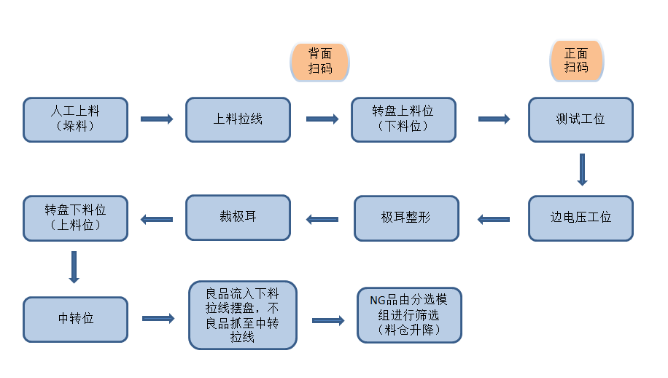
二、设备各工站功能描述及实现原理介绍:
序号 | 模块结构功能 | 模块结构说明 |
1 | 上料位 | 人工将垛料电芯放入升降平台,根据不同吸塑调整挡边; |
2 | 上料拉线 | 电芯由此拉线流向下一工序; |
3 | 上料模组 | 抓取电芯放入上料拉线以及空吸塑盘的取放 |
4 | 背面扫码 | 电芯在移动的时候进行动态扫码 |
5 | 转盘 | 将电芯进行位移,上下料都在同一工位 |
6 | 扫码+OCV | 对电芯进行扫码+电压内阻测试 |
8 | 边电压测试 | 边电压深入顶边<0.3mm,可连续测多组数据,供选择判定;电芯顶边存在溢胶,保证导通; |
9 | 极耳整形 | 对电芯极耳拍平整形 |
10 | 空工位 | |
11 | 分选位 | 电芯在此位置进行分选 |
12 | 分选模组+NG拉线 | 将电芯按不良NG品分5个通道(扫码不良、边电压不良、电压不良、内阻不良、K值不良),扫码不良除了条码无法显示在屏幕上,测试数据正常显示;一个电池存在两种不良制定优先排出规则:边电压>内阻>电压>K值; |
13 | 下料拉线 | 电芯由此拉线流入线尾 |
14 | 下料模组 | 抓取电芯进行摆盘以及空吸塑盘的取放 |
15 | 下料位 | 人工下料 |
三、设备兼容说明:
1.兼容圆形电池尺寸(mm) | |
兼容尺寸范围: | |
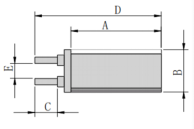
常规方形: 电芯长度 A: 35mm-160mm 宽度 B: 30mm-120mm 极耳长度: C: 6mm-20mm 极耳间距 E: 5.0mm以上 厚度 2.5mm-12mm
|
|
四、设备品牌:
序号 | 类别 | 名称 | 品牌 | 备注 | ||
1 | 电器元件 | 触摸屏 | 繁易 | |||
PLC | 和川 | |||||
光纤及放大器 | 华怡丰 | |||||
安全继电器/模块 | 正泰 | |||||
灯/按钮/开关 | 正泰 | |||||
扫码器 | 海康 | |||||
2
| 气动元件 | 气缸 | 星辰 | |||
气管、接头 | 星辰 | |||||
真空元件 | 星辰 | |||||
压力表 | 星辰 | |||||
电磁阀 | 星辰 | |||||
调压阀 | 星辰 | |||||
3 | 机械传动元件 | 直线导轨 | 国产 | |||
缓冲器 | 国产 | |||||
丝杆电机 | 全一 | |||||
备注: 如列表中元器件品牌型号在设备开发过程中需要更改,则需征求甲方同意后方可更换!
五、易损件清单:
序号 | 名称 | 规格 | 更换周期 | |||
1 | 吸盘 | 1个月 | ||||
2 | 刀片 | 6个月 |
六、设备参数及要求:
序号 | 项目内容 | 参数要求 | 特殊说明 | ||
1 | 以一款型号设计验收 | 另兼容型号的治具费用另计 | |||
2 | 电源 | 电压 | AC220±10V■AC380±10V□ | / | |
频率 | 50Hz■ 60Hz□ | / | |||
相数 | 单相(三线) ■三相(五线) □ | / | |||
3 | 空气动力源 | 压强 | 设备正常运行时为0.6±0.1MPa | 过滤后干燥气体 | |
4 | 场地要求 | 平整度 | ±10mm | / | |
承重 | 600kg/㎡ | / | |||
占地面积(外形尺寸) | 1500mm*1000mm*1800mm(L*W*H) | 最终尺寸以实际设备为准 | |||
归置楼层 | 一楼■若需吊装二楼以上则乙方提供吊车、叉车等车辆装备 | ||||
5 | 环境要求 | 安全卫生 | GB为准 | / | |
6 | 噪音 | ≤80dB(测试方法:距离设备1.0m以外测试); | |||
7 | 设备理论效率 | 20ppm | |||
8 | 产品合格率 | ≥98.0% (产品来料不良及人手操作失误造成除外); | |||
9 | 成品报废率 | ≤0.5% (产品来料不良及人手操作失误造成除外); | |||
10 | 稼动率 | ≥97.0(故障定义:需要PE/ME人员才能处理且处理时间大于10分钟的问题才算故障,作业员可以自行解决的问题不算故障且产品来料不良及作业员操作失误造成除外。) | |||
11 | 设备外观颜色 | 机架使用铝型材、烤漆颜色如下: 1、底部机架使用方通焊接烤漆,活动门及封板烤漆颜色暖灰色,最终以 双方签订的色卡为准。 | |||
12 | 机械零件 | 表面镀铬、阳极氧化、烤漆处理; | |||
13 | 安全设密 | 设备人机界面设定密码,防止非专业人员误操作导致设备或人员的安全隐患;无使用期限密码; | |||
14 | 配送资料 | 结构图、电路图、操作说明书、保养说明书、设备中所使用的仪器及仪表的出厂合格证; | |||
15 | 包装要求 | 防雨布(内附塑料薄膜); | |||
16 | 设备安全 | 相应位置采用防护罩进行防护。入料处配备光栅保护;侧门,后门配备传感器,门打开机器不运作。 | |||
七、设备验收:
类别 | 验收标准 |
终验收
| 设备正常开机运行1小时后,开始收集以下数据,收集周期为60分钟: 1、理论效率:29ppm(单机使用时:折板包胶绕胶一体机效率:29ppm 贴主体胶效率:15ppm) 2、稼动率≥97.0%(故障定义:需要PE/ME人员才能处理且处理时间大于10分钟的问题才算故障,作业员可以自行解决的问题不算故障且产品来料不良及作业员操作失误造成除外。) 3、产品合格率≥98.0%(产品来料不良及人手操作失误造成除外, ) 品质合格标准:贴胶合格,无压伤,无翻边等。 设备运行1个月后,数据符合以上三项要求,视为验收合格,拍摄整线验收视频,甲方验收代表签署终验收文件《设备验收报告》; |
验收期限为乙方完成调试合格后起60天内,若甲方无生产计划,超过期限视为产线验收合格,甲方验收代表签署验收文件《设备验收报告》。 |
八、双方责任与义务:
序号 | 乙方 责任与义务 | 提供时间 |
1 | 提供设备电、气、机械及安全设施的安装使用说明及操作手册、保养手册。 | 设备交付后2周内 |
2 | 提供易损标准外购件型号及规格清单、设备电气原理图、易损零件图纸及清单、换型生产说明书(PDF格式文档)。刀片,刀夹等更换需收取制作费用 | 出机时附带 |
3 | 提供1套调试用的标准工具及专用工具。 | 出机时附带 |
4 | 提前向现场施工人员及甲方提供安装所需的细节及技术要求,以便甲方准备现场设备安装条件,并在设备到达甲方使用现场前,甲方必须将设备安装所需条件准备充分。 | 出机前一周内 |
5 | 在机器定位后完成机器组装及调试工作,并为甲方提供培训,培训包括正常操作、维修保养、操作问题的分析和紧急处理程序。 | 双方约定时间内 |
6 | 对该设备的总体设计方案需经过甲方的审核,但甲方不承担最终的设计责任,以项目实施的综合考量对设计方案做出最终选择。 | 设计中 |
序号 | 甲方责任与义务(在甲方工厂内提供调机物料) | 提供时间 |
1 | 免费提供全部用于项目设计及试验所需的合格产品(样品)及相关工艺要求,仪器、 其他兼容的电芯型号另提供。数量根据设计要求情况联系沟通 | |
2 | 免费提供试产的合格产品,让设备调试完成后试产,其他兼容的电芯型号另提供。 数量根据试产需求情况联系沟通 | |
3 | 按提供的《设备说明书》要求,进行日常维护保养工作; | / |
4 | 设备交付前,甲方提供满足设备使用的所有条件。如:电源、真空源、气源、水、以及以上技术要求中需甲方提供的设备; | / |
5 | 参与设计方案及实验论证的评审和确认工作; | / |
6 | 安排操作及维护人员1-5名(指定人员且半年内不得更换)接受培训; | / |
7 | 设备安装到位后,不可再变更场地,若变更需乙方协助则收取相应人工费用; | / |
8 | 乙方负责将机器运送到甲方一楼厂房,甲方应自行配备与设备有关的排口、压缩空气、电力引线等安装所需配套设施,若需吊装二楼以上则甲方提供吊车、叉车等车辆装备; | / |
9 | 在设备到达使用现场后,甲方需协助完成设备的定位及相关工作;在设备调试过程中,甲方需协助设备调试工作,如:产品准备及相关零件修改等协助工作。 | / |
九、设备技术附件列表:(产品纸档、电子档2D/3D、仪器)
序号 | 文件名称 | 提供方 | 份/台数 |
1 | 卷芯 | 甲方 | 1 |
备注 | 1、协议签定必须附带以上图档,若无则视该协议无效! 2、在设计制造过程中,因甲方图纸/样品提供不及时或工艺更改等甲方原因所造成的延期,双方达成共 识影响天数后通过邮件/书面通知的方式对合同注明的制造周期进行顺延。 3. 兼容电芯也要一起提供图档 | ||


 IPv6 network supported


