

联系人: 邱经理
联系电话:13950047162
电话咨询请告知是在天美福官网上看到的,谢谢!
品牌:
TMAX型号:
支付方式:
证书:
发货时间:
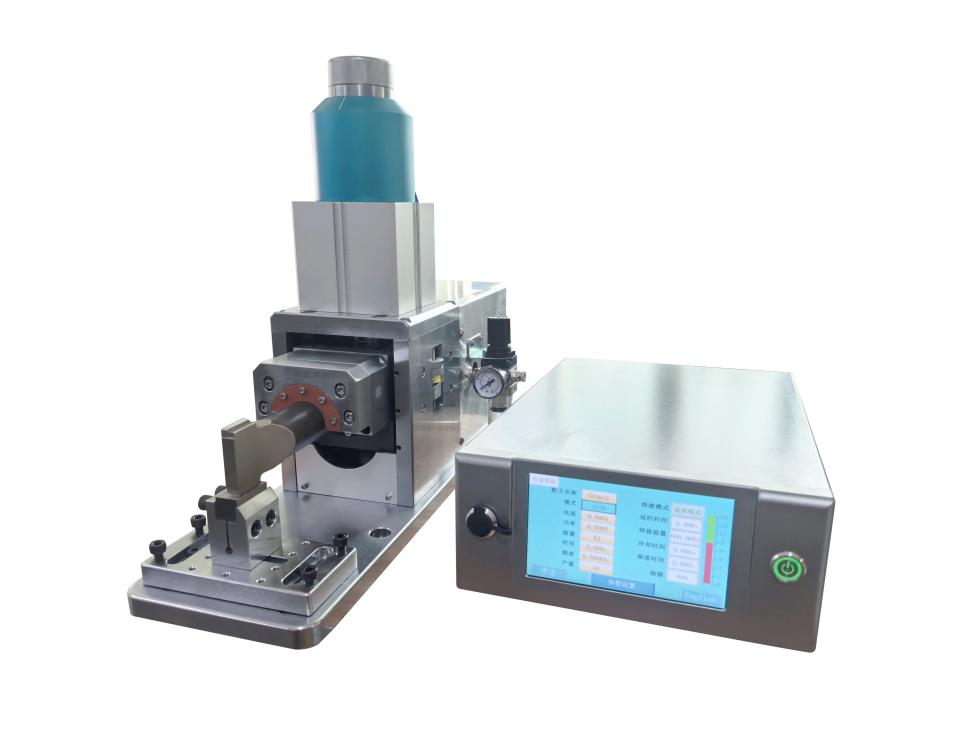
本设备为半波超声波金属焊接机,采用固相焊接工艺,全程无金属熔化,通过声学系统与机械结构协同作用实现金属分子层面的渗透结合。
流程阶段 | 功能说明 |
信号转换 | 换能器接收超声频大功率振荡信号,依靠压电效应将电能转换为同频率的机械振动能 |
能量放大 | 振动能经增幅器精准放大振幅并耦合负载,确保能量无损耗精准传递至焊头 |
摩擦生热 | 焊头将机械振动能施加到待焊接金属工件界面,工件在高频弹性振动与静压力的共同作用下产生摩擦热 |
分子熔接 | 摩擦热激活金属晶格粒子,粒子在压力作用下发生塑性流动,实现稳固焊接 |
超声波焊接系统由超声波发生器、换能器、模具、气动部件、机架组成,各核心组件功能解析如下:
核心组件 | 核心功能 |
超声波发生器 | 变频核心装置,将工频电流转换为超声频振荡电流,具备≤1ms响应的智能频率跟踪功能 |
换能器 | 能量转换核心,电能-机械能转换效率≥92%(行业领先) |
增幅器 | 振幅放大+负载耦合专用部件,精准放大振动振幅 |
焊件 | 受振动能与静压力共同作用,完成固相焊接过程 |
本设备融合智能谐振跟踪技术与高效能量转换系统两大核心技术,为新一代高适配性超声波焊接设备,以高效、优质、节能、精准为核心特质,专为铜、铝、镍、银等有色金属薄片焊接设计。
1. 搭载智能参数匹配系统,可根据焊件材质、厚度、结构自动匹配最优超声频率与功率,实现定制化焊接;
2. 全程无熔焊、无热影响区,焊点牢固、内阻极小,适配高精密、高导电性要求的焊接场景;
3. 纯机械固相连接工艺,无电流流经焊件、无焊弧产生,从根源规避热传导不均、电阻率干扰等问题;
4. 能耗仅为传统电弧焊、电阻焊的1/3~1/5,契合绿色生产理念。
技术指标 | 具体参数 | 技术优势 |
设备系统功率 | 300-8000W | 满足各种工艺焊接生产 |
应用超声频率 | 20/25/35/40KHz | 全频段覆盖 |
电源输入电压 | 220V/50Hz/60Hz(±10%) | 适应复杂工业电网 |
焊接时间精度 | 0.001S | 毫秒级精准控制 |
功率调节方式 | 无级连续可调+智能恒功率 | 实时补偿功率损耗 |
能量转换效率 | ≥92% | 行业领先水平 |
功率因数 | ≥0.95 | 设备运行更节能 |
设备运行噪音 | <75dB | 低噪音运行 |
部件 | 技术指标 | 具体参数 |
换能器 | 频率 | 20KHz±0.15KHz |
功率 | 4200W(峰值) | |
焊接控制 | 压力调节范围 | 0MPa~1MPa,可调 |
时间调节范围 | 0~60S,可调 | |
单次焊接时间 | ≤0.5S | |
振幅调节范围 | 10%~100% | |
品控功能 | 频率、功率、能量、振幅超限报警停机 |
设备采用智能开关电源架构,搭载D类高效放大电路,配备专用功率因数校正模块(功率因数≥0.95),相较传统电路设计具备以下优势:
1. 能耗更低:功率因数高、能量转换效率优,设备整体运行能耗大幅降低;
2. 稳定性更强:电路输出功率精准、波动小,保障批量焊点的一致性;
3. 抗干扰性优:适应复杂工业用电环境,有效抵御电网电压、频率波动干扰。
本设备专为新能源电芯焊接工艺定制,适配卷绕/叠片式电芯正负极焊接,具体工艺要求及产品适配规格如下:
项目 | 细分要求 | 规格参数 |
基材适配 | 核心规格 | 20KHz(4200W) |
负极焊接 | 基体材质/厚度 | 铜箔 / 4-8μm |
连接片材质/厚度 | 镍带 / 0.06-0.3mm | |
正极焊接 | 基体材质/厚度 | 铝箔 / 6-25μm |
连接片材质/厚度 | 铝 / 0.06-0.3mm | |
电芯适配 | 电芯结构/层数 | 卷绕或叠片 / 10-60层 |
焊印规格 | 4mm×20mm(可定制) | |
焊头焊座 | 焊头材质/寿命 | 进口高速钢 / 负极>30万次/正极>50万次 |
焊座材质/寿命 | 高速钢 / 负极>30万次/正极>50万次 |
1. 材质适配范围广:可高效焊接0.05mm超薄金属片至1.5mm厚板材,兼容铜铝复合、钢铝对接等异种金属焊接;
2. 生产经济性价比高:焊接速度快、操作门槛低,设备运行功耗低,核心部件免频繁维护;
3. 智能操作更便捷:配置智能超声功率源与高精度换能系统,工作参数可视化触控设置;
4. 工况要求更友好:仅需0.6~1MPa稳定气源、220V 20A以上独立电源,无需特殊车间改造;
5. 多重防护更稳定:配备电压保护、超负荷保护、过流保护、焊接过载反馈等多重防护系统。
优点类别 | 详细说明 |
高效量产 | 0.01-1S内完成单次熔接,生产效率提升30%以上 |
焊质优异 | 焊件温度不超过退火温度,熔接强度提升20%~50% |
导电卓越 | 焊点电阻系数接近零,满足高精密电子元件要求 |
清洁免预处理 | 超声波自带表面清洗功能,无需额外处理 |
环保无添加 | 无需焊锡、焊油,无火花、无烟尘 |
耐用性强 | 焊头使用寿命较普通焊头延长2倍以上 |
外观规整 | 焊点无氧化痕迹、表面美观,无焊渣虚焊 |
合格率高 | 焊接合格率≥99.5%(来料一致情况下) |
本设备可实现多种有色金属的稳定焊接,针对特殊金属组合可提供定制化工艺方案,具体兼容性如下(■=可稳定焊接,□=需特殊工艺适配):
焊接组合 | 铜(Cu) | 铝(Al) | 镍(Ni) | 银(Ag) | 不锈钢 | 黄铜 |
铜(Cu) | ■ | ■ | ■ | ■ | □ | ■ |
铝(Al) | ■ | ■ | ■ | ■ | □ | ■ |
镍(Ni) | ■ | ■ | ■ | ■ | ■ | ■ |
银(Ag) | ■ | ■ | ■ | ■ | □ | ■ |
不锈钢 | □ | □ | ■ | □ | □ | □ |
黄铜 | ■ | ■ | ■ | ■ | □ | ■ |
注:针对标记□的金属组合,乙方可提供定制化工艺方案(含专用焊头、专属焊接参数),实现稳定焊接。
项目 | 要求标准 |
电力供应 | AC220V/50Hz(20A以上独立电源) |
气源要求 | 0.6~1MPa稳定干燥气源 |
环境温度 | 20±5℃ |
环境湿度 | 60%RH |
现场环境 | 无腐蚀性气体、液体、爆炸性气体 |
厂房承重 | ≤800kg/平米 |
设备部件 | 尺寸(长×宽×高) |
发生器 | 415mm×285mm×135mm |
机头 | 590mm×260mm×490mm |
序号 | 名称 | 品牌 | 数量 | 备注 |
1 | 发生器 | 1台 | / | |
2 | 换能器 | 1支 | / | |
3 | 焊头 | 1个 | 按客户工艺定制 | |
4 | 机架 | 1个 | / | |
5 | 气动元件 | 亚德客 | 1套 | / |
6 | 工作台 | / | 1个 | / |
7 | 配套工具 | / | 1套 | 含六角匙、勾头扳手等 |
1. 本协议签订后,乙方正式启动设备制造工作,设备交付日期按甲乙双方签订的商务合同约定执行;
2. 乙方负责设备的现场安装与调试,现场安装调试周期为1~2天;
3. 设备制造过程中,乙方严格按照行业标准及本协议要求把控质量,确保设备各项指标达标。
1. 设备安装调试期间,乙方为甲方相关人员提供免费操作与维护培训;
2. 乙方提前制定培训计划,经甲方确认后实施,培训内容包括设备操作、参数设置、日常保养、简单故障排查等;
3. 培训完成后,确保甲方人员能独立操作设备、完成日常保养及基础故障处理。
1. 乙方完成设备现场安装、调试及培训后,提请甲方进行设备终验收;
2. 验收内容及方法按照甲方实际生产工艺实施,设备各项指标需满足本协议确定的全部技术要求;
3. 设备通过终验收后,甲乙双方共同签署设备终验收报告。
设备整体质保期为壹年,自设备送货调试完成并经甲方验收合格之日起计算。
1. 质保期内,设备出现故障,乙方在2小时内提供远程技术支持;
2. 若远程技术支持无法解决问题,乙方在48小时内派遣技术人员到甲方现场进行技术服务与故障维修;
3. 质保期内,因设备制造工艺或元器件质量问题导致的故障,乙方提供免费维修及零件更换服务;
4. 乙方可提供焊头单独购买、研磨等增值服务;
5. 质保期外,乙方为甲方提供终身维护服务,仅收取零件成本费及工时费。
以下情况导致的设备故障,乙方不承担免费质保责任:
1. 甲方未按本协议及设备使用说明书规定操作、维护、保养设备的;
2. 甲方擅自拆装、改装设备核心部件或更改设备出厂参数的;
3. 甲方使用非乙方原厂配套的模具、配件导致设备损坏的;
4. 因不可抗力(地震、火灾、洪水等)、人为故意损坏导致的设备故障;
5. 设备自然耗损、正常磨损(如模具纹路、密封圈、风管等)。


 IPv6 network supported


